
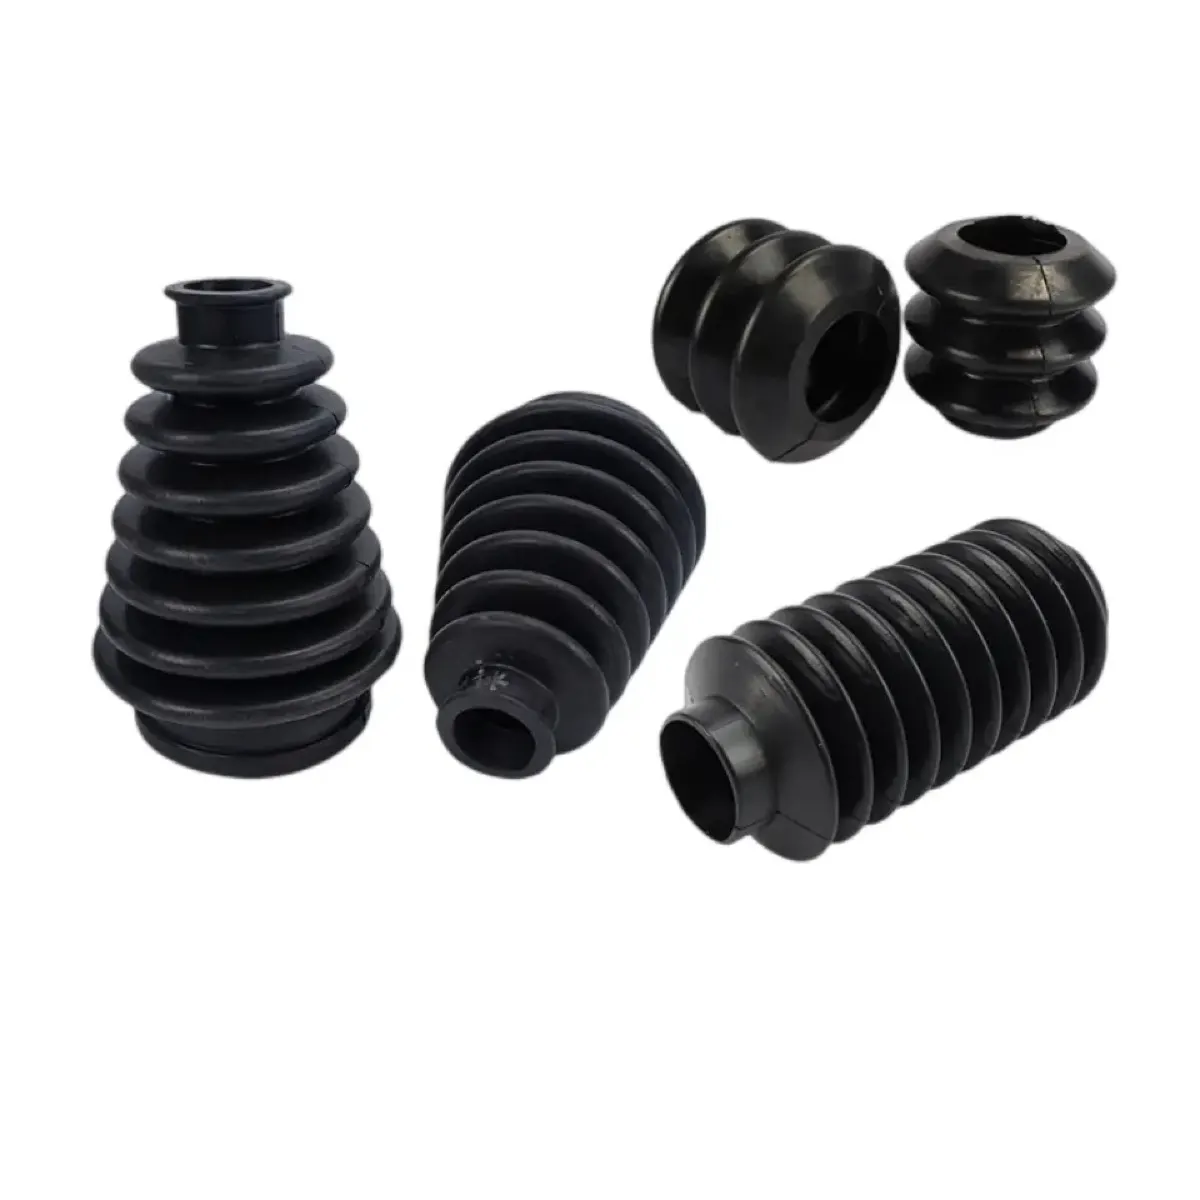
定制橡胶/硅胶波纹管制造商
东莞定制橡胶、硅胶波纹管制造商:模压补偿器与防护套,补偿轴向(名义长度 ±20%~±50%)、横向与角向位移,百万次以上伸缩疲劳寿命,一体成型无接缝,ISO 9001 体系生产,开模报价 7 天。工厂配备 10 台模压设备、自有模具车间与检测实验室,产品出口欧盟、美国、日本与韩国,支持来图定制。工厂年产能 200 万件。
立即询价 →医疗级硅胶波纹管,用于呼吸、输液与实验室设备——USP Class VI 与 ISO 10993 牌号按需提供,壁厚均匀以保证排量可重复。
医疗波纹管同时被要求两件事:材料在接触患者回路时必须可接受,几何形状必须能排出可重复的容积。第二项要求最能体现成型工艺的水平——壁厚沿圆周一圈不均,每一冲程的排量都会跟着变化,校准表也就失去意义。对呼吸机与输液泵来说,这种偏差不是外观问题,而是直接落在剂量上。
在呼吸机或计量泵中,波纹管就是计量元件。我们让壁厚沿圆周与沿波纹保持一致,并控制成型高度,使冲程与容积的对应关系在批与批之间保持稳定。波纹数量决定给定包络下的行程;壁厚同时决定排量与推动所需的力。模压相较车削或粘接的优势正在这里:一次成型,没有拼接缝,也没有因装配公差带来的容积漂移。
几何上还有两个细节值得提前确认。一是进出气口的过渡区,如果过渡太急,气流在端部形成涡流,实测排量会低于理论值;二是波纹的对称性,非对称的波纹在往复运动中所受的力不同,长期使用后容积曲线会向一侧偏移。这些都可以在开模前通过截面设计规避,改模则要重新走一轮验证。
医疗级硅胶可按需提供,按你的项目出具经 USP Class VI 与 ISO 10993 测试的牌号报价,并附材质证明与首件报告。硅胶 -60°C 至 230°C 的温域覆盖蒸汽与热风灭菌循环,零件不会因此失去弹性。文件准备建议在打样阶段就启动,因为生物相容性测试的周期往往长于开模本身,等到样品确认再送检,量产节点容易被拖后。文件的一致性也值得提前确认:生物相容性报告针对的是特定胶料配方与特定工艺,若中途更换胶料供应商或改动硫化参数,报告可能不再适用,验证要重做。因此批量订单确认之后,我们不会在未通知的情况下替换牌号;极少数情况下供应商停产,我们会先告知并给出替代方案,由你方决定是否需要重新送检。生产环节按批次留样,留样与出货批号一一对应,出现问题时可快速定位到具体批次。模具的维护记录同样留档,即便几年后补货,波纹几何与壁厚仍能复现,不必因为模具磨损而重做验证。对长期项目来说,这类记录比单次报价更能说明供应商是否可靠。
- 呼吸与呼吸机回路:容积排量与患者回路密封,要求低析出 - 麻醉与氧疗设备:柔性连接,允许装配偏差 - 注射器与输液泵机构:可重复的计量冲程,长期循环不漂移 - 实验室与分析仪器:样品处理与密封,耐反复清洗 - 牙科与诊断设备:运动部件上的防护罩,隔离粉尘与消毒液
- 排量或冲程,以及需要装进的包络尺寸:两者共同决定波纹几何 - 介质与接触时长等级:短期接触与长期接触的要求不同 - 项目所需的生物相容性文件:明确测试项目,避免重复送检 - 灭菌方式与循环条件:蒸汽、环氧乙烷还是辐照,次数多少 - 包装与可追溯性要求:是否需要单件包装、批号追溯
医疗件的沟通重点往往不在价格,而在验证路径。建议在询价时就把项目的验证节点写清楚:什么时候需要生物相容性报告、什么时候需要首件测量数据、量产前是否需要小批试产并做寿命循环。我们可以按节点交付对应文件,把文件与批次的对应关系一并留档,后续审计时不必回溯追查。若项目由第三方实验室出具报告,样品与送检批次要保持一致,我们会单独留样;否则报告与实际到货的批次对不上,往往要重新送检一轮,时间成本比开模更高。
报价 24 小时内回复,模具 7 天内报价,样品 7-12 个工作日。医疗项目我们会在开模前确认关键尺寸的测量方法,避免样品合格但量产判定标准不一致;需要首件报告时,会随样品一并提供测量数据。
材质证明与首件报告随订单发出;USP Class VI 与 ISO 10993 牌号可按项目按需报价。告知你的文件需要哪些测试,我们确认胶料供应商能提供哪些。若项目要求特定实验室出具报告,请在询价时说明,我们会按该路径安排,并把样品与送检批次对应起来。
可以——壁厚均匀正是选择模压而非加工装配的理由,我们会在圆周与波纹方向同时控制。给出你需要的容积公差,我们会说明模具能达到的水平,并建议用哪几个尺寸作为来料检验的判定基准,避免双方标准不一致导致合格判成不合格。
硅胶本体可承受高压灭菌温度下的蒸汽灭菌而不失去弹性。我们会结合报价的胶料确认循环条件(温度、时间、次数),因为反复循环决定使用寿命。若灭菌后再用于患者回路,建议按项目要求确认清洗与干燥流程,避免残留水分影响装配,也避免潮湿存放带来的表面变化。
发送图纸、样品或规格要求——工程师将在 1 个工作日内回复开模方案与成本方向。